Awaria odrzutu w dynamicznej wadze kontrolnej: diagnostyka i rozwiązania
1. Wprowadzenie: wysoki koszt nieodrzuconych opakowań o nieprawidłowej masie
W nowoczesnych, szybkich liniach pakujących — w przetwórstwie spożywczym, produkcji farmaceutycznej, pakowaniu chemicznym czy dobrach konsumenckich — dynamiczna waga kontrolna stanowi ostatnią barierę kontroli jakości. Te automatyczne systemy kontroli pracują nieprzerwanie z prędkością przekraczającą kilkaset opakowań na minutę i zapewniają, że każdy wyrób opuszczający zakład ściśle spełnia wymagania dotyczące masy nominalnej, przepisy metrologii prawnej oraz deklaracje na etykiecie.
Jednak nawet najdoskonalsza technologia czujników wagowych staje się bezużyteczna, gdy zawiedzie mechanizm odrzutu. Wyobraźmy sobie linię o dużej wydajności: niedopełnione lub przepełnione opakowanie przejeżdża przez taśmę ważącą, wywołuje sygnał przekroczenia tolerancji na panelu HMI, a mimo to bez przeszkód trafia dalej na linię. Skutki są natychmiastowe i poważne: kosztowne straty produktu, kary od sieci handlowych niszczące markę, możliwe wycofania partii oraz surowe sankcje za niezgodność.
W SameGram od lat doskonalimy inżynierię kontroli masy w linii i automatycznego sortowania. Wiemy, że gdy mechanizm odrzutu wagi kontrolnej przestaje działać prawidłowo, zespoły utrzymania ruchu nie mogą poświęcać godzin na próby i błędy. Ten praktyczny przewodnik daje inżynierom utrzymania ruchu, operatorom i menedżerom jakości uporządkowane, krok po kroku ramy diagnostyczne do szybkiego i trwałego wykrywania, izolowania i usuwania awarii odrzutu w dynamicznych wagach kontrolnych.
2. Budowa dynamicznego systemu odrzutu
Aby skutecznie diagnozować awarię odrzutu, najpierw trzeba zrozumieć działanie łańcucha wykonawczego. Nowoczesna dynamiczna waga kontrolna w linii opiera się na idealnie zsynchronizowanej sekwencji zdarzeń mechanicznych, elektrycznych, pneumatycznych i programowych:
● Detekcja & przetwarzanie sygnału masy: Produkt wjeżdża na taśmę ważącą i przechodzi nad precyzyjnym tensometrem lub czujnikiem wagowym z kompensacją siły elektromagnetycznej (EMFR). Procesor sygnałowy DSP filtruje drgania otoczenia i porównuje zmierzoną masę z zadanymi górnymi i dolnymi progami akceptacji.
● Śledzenie pozycji & wyzwalanie czasowe: Czujnik fotoelektryczny lub enkoder obrotowy wykrywa przednią krawędź produktu i ustala precyzyjne śledzenie pozycji względem prędkości przenośnika.
● Wykonanie sygnału we/wy: Jeśli opakowanie wykracza poza specyfikację, sterownik główny wysyła sygnał cyfrowy 24 V DC przez wyznaczone zaciski we/wy, aby uruchomić zawór elektromagnetyczny lub napęd serwo.
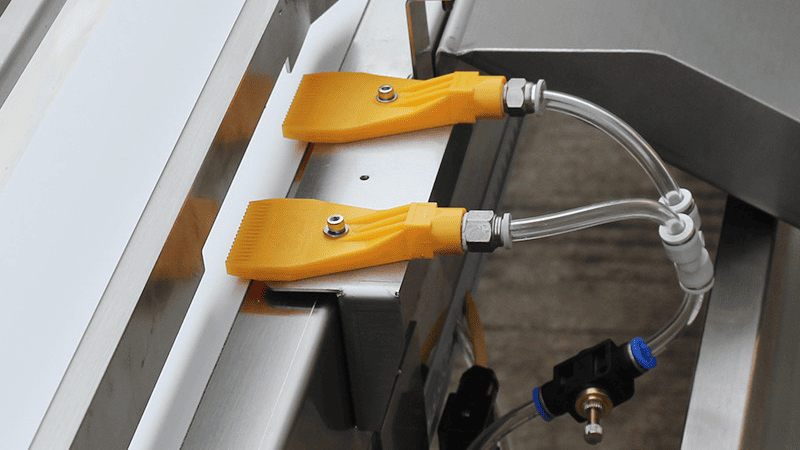
● Odchylenie mechaniczne: Fizyczny siłownik — pneumatyczny popychacz, dysza strumienia powietrza, taśma opadowa lub ramię uchylne — włącza się i kieruje wadliwy produkt do zamykanego pojemnika lub dedykowanego przenośnika wtórnego.
Gdy wystąpi błąd odrzutu, zazwyczaj należy on do jednego z dwóch wyraźnych trybów awarii: całkowity brak reakcji (brak ruchu odrzutnika) albo anomalie pracy (odrzut w niewłaściwym momencie, fałszywe odrzuty lub niepełne odchylenie mechaniczne). Poniżej szczegółowo analizujemy oba tryby.
3. Tryb awarii 1: całkowity brak odrzutu (brak ruchu)
Gdy produkt poza tolerancją wywołuje czerwoną lampkę lub alarm na ekranie panelu sterowania, a mechaniczny odrzutnik pozostaje całkowicie nieruchomy, usterka leży w transmisji sygnału, sterowaniu elektrycznym lub podstawowym zasilaniu.
Krok 1: sprawdzenie mapowania sygnałów we/wy i konfiguracji portów
Nowoczesne dynamiczne wagi kontrolne mają programowalne kanały we/wy, które pozwalają operatorom przypisać różne działania odrzutu do produktów o zbyt małej masie, zbyt dużej masie lub zanieczyszczonych metalem. Częstą przyczyną po rutynowych aktualizacjach systemu lub zmianach receptur jest nieprawidłowe mapowanie portów we/wy. Wejdź w menu diagnostyczne sterownika i sprawdź, czy aktywna procedura odrzutu jest poprawnie przypisana do fizycznego zacisku wyjściowego połączonego z zaworem elektromagnetycznym.
Krok 2: ręczna diagnostyka we/wy & pomiar napięcia
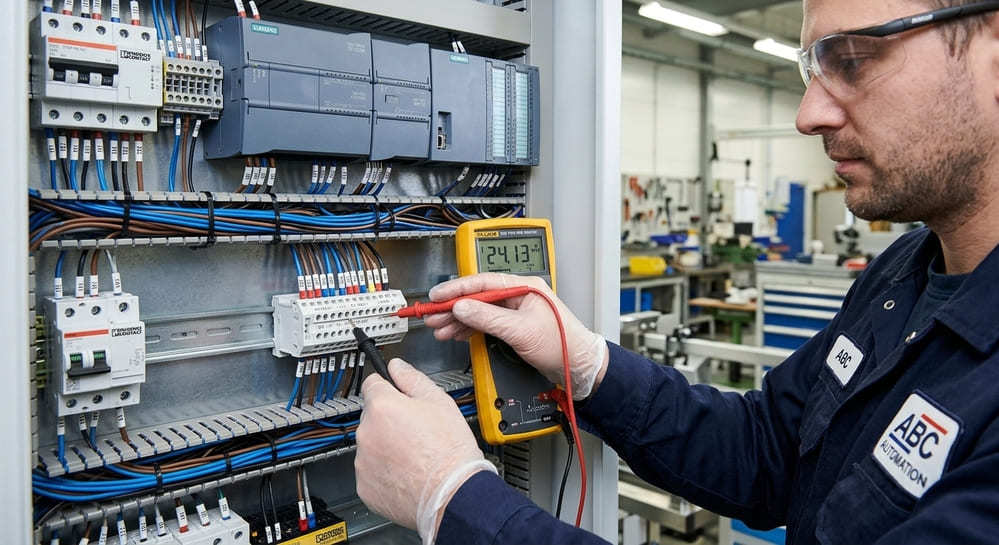
Otwórz interfejs testów sprzętowych w panelu HMI urządzenia. Ręcznie wymuś bit wyjścia odrzutu, obserwując fizyczną diodę LED wyjścia sterownika i mierząc napięcie na zaciskach wyjściowych skalibrowanym multimetrem cyfrowym. W normalnych warunkach zacisk powinien dawać stabilne 24 V DC (±10 %). Jeśli dioda świeci, a na wiązce zaworu nie ma napięcia, sprawdź przepalone bezpieczniki, uszkodzone wiązki przewodów lub poluzowane śruby zacisków.
Krok 3: sprawdzenie ciągłości cewki zaworu elektromagnetycznego
Jeśli napięcie 24 V DC dociera do złącza zaworu, a zawór pneumatyczny nie przełącza się, sprawdź ciągłość elektryczną cewki. Ciągła praca o dużej liczbie cykli w wilgotnym lub zapylonym środowisku zakładu może doprowadzić do przepalenia cewki lub zablokowania wewnętrznego tłoka. Rezystancja zmierzona na zaciskach cewki powinna odpowiadać wartości omów podanej w specyfikacji fabrycznej; obwód otwarty oznacza przepaloną cewkę wymagającą natychmiastowej wymiany.
4. Tryb awarii 2: nieprawidłowy odrzut, błędy czasowe i częściowe odchylenie
Znacznie bardziej podstępny problem pojawia się wtedy, gdy mechanizm odrzutu zadziała, lecz nie usunie z linii produktu niezgodnego — lub co gorsza, przypadkowo zrzuci z przenośnika dobre opakowania. Takie zachowanie wskazuje na wady mechaniczne, pneumatyczne lub błędy synchronizacji czasowej.
Czynnik A: ciśnienie zasilania pneumatycznego i jakość powietrza
Pneumatyczne popychacze, dysze nadmuchowe i odrzutniki klapowe wymagają czystego, suchego i ustabilizowanego sprężonego powietrza. Jeśli ciśnienie robocze spadnie poniżej 0,4–0,6 MPa (4–6 bar), odpowiedź mechaniczna staje się opóźniona i siłownik nie zdąży się w pełni wysunąć, zanim przejedzie szybko poruszające się opakowanie. Ponadto wilgoć lub cząstki stałe w nieprzefiltrowanym powietrzu zakładowym powodują korozję wewnętrzną i zacieranie suwaka w pneumatycznych zaworach rozdzielających.
Czynnik B: kalibracja opóźnienia i czasu trwania odrzutu
Automatyczne systemy kontroli masy opierają się na dwóch kluczowych parametrach czasowych: opóźnieniu odrzutu (czas od wykrycia produktu przez czujnik fotoelektryczny do zadziałania siłownika) oraz czasie podtrzymania/impulsu odrzutu (czas, przez który siłownik pozostaje wysunięty). Jeśli zmieni się prędkość taśmy lub wystąpi poślizg bez kompensacji prędkości, statyczne ustawienia opóźnienia spowodują uderzenia w niewłaściwym momencie. Zapewnij dokładną synchronizację prędkości linii przez sprzężenie zwrotne z enkodera.
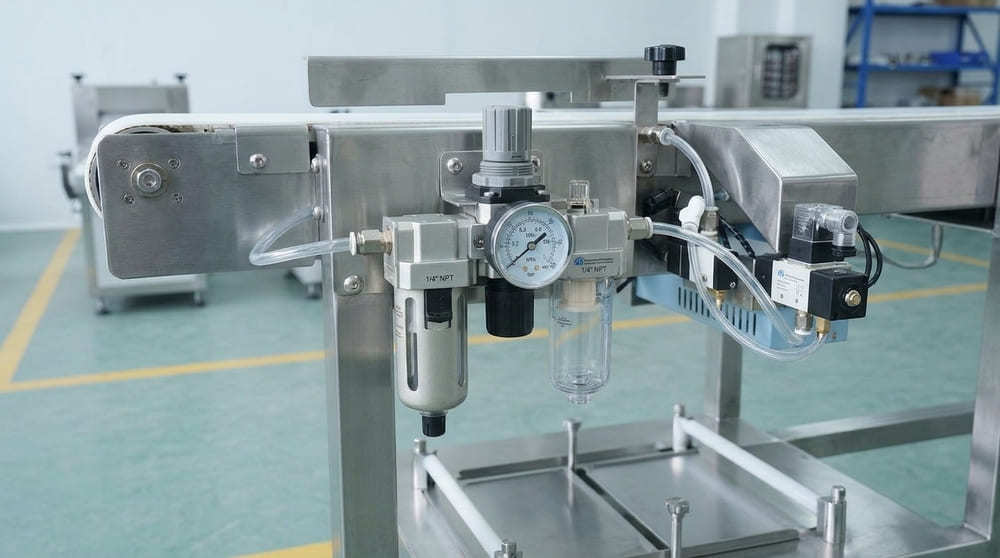
Czynnik C: ustawienie czujnika fotoelektrycznego i odstępy między produktami
Jeśli opakowania wjeżdżają na taśmę ważącą zbyt ciasno, ruch odrzutu przeznaczony dla opakowania o błędnej masie uderzy w tylną krawędź poprzedniego dobrego opakowania lub przednią krawędź następnego. Utrzymanie właściwego odstępu między opakowaniami oraz zadbanie o to, by czujniki fotoelektryczne były wolne od kurzu i zakłóceń przez odbicia otoczenia, jest kluczowe dla ciągłej dokładności.
5. Lista konserwacji zapobiegawczej dla maksymalnej niezawodności wagi kontrolnej
Aby wyeliminować nieplanowane przestoje i zagwarantować 100 % niezawodności odrzutu, zespoły utrzymania ruchu powinny realizować rutynową listę kontrolną w cyklu dziennym, tygodniowym i miesięcznym:
| Częstotliwość | Zakres kontroli | Wymagane działanie | ||
Codziennie (na zmianę) | Zasilanie pneumatyczne & czujniki fotoelektryczne | Sprawdź ciśnienie na wejściu >= 0,5 MPa; opróżnij odwadniacz; wyczyść soczewki optyczne miękką ściereczką niepozostawiającą włókien. | ||
| Co tydzień | Test zaworu elektromagnetycznego & mechanizmu odrzutu | Wykonaj ręczny test diagnostyczny we/wy; sprawdź zużycie nakładek popychacza, sworzni i dysz nadmuchowych. | ||
| Co miesiąc | Wyrównanie taśmy & śledzenie enkodera | Sprawdź napięcie taśmy, jej prowadzenie oraz zużycie koła napędowego, aby zapewnić zerową odchyłkę prędkości. | ||
| Co kwartał | Pełny audyt & testy walidacyjne | Przepuść certyfikowane wzorce masy przez taśmę ważącą przy pełnej prędkości linii, aby potwierdzić 100 % skuteczności odrzutu. | ||
6. Zaprojektowane dla kontroli jakości bez wad: przewaga SameGram
W SameGram tworzymy rozwiązania do dynamicznego ważenia i kontroli produktów odporne na najtrudniejsze warunki produkcji przemysłowej. Jako wiodący producent specjalizujący się w dynamicznych wagach kontrolnych, etykieciarkach wagowo-cenowych, wagach kombinowanych i grawitacyjnych wykrywaczach metali, SameGram integruje zaawansowane oprogramowanie autodiagnostyczne i wytrzymałe podzespoły w każdym systemie.
Nasze dynamiczne wagi kontrolne wyposażono w inteligentne algorytmy samouczenia, monitorowanie ciśnienia pneumatycznego w czasie rzeczywistym, szybkie przetwarzanie DSP oraz bezpieczne czujniki potwierdzenia odrzutu, które automatycznie zatrzymują przenośnik, gdy wykryty wadliwy produkt nie zostanie odrzucony. Eliminuje to możliwość przedostania się opakowań o nieprawidłowej masie przez bramki kontroli jakości.
Jakość, zgodność i międzynarodowe normy bezpieczeństwa stanowią fundament inżynierii SameGram. Nasze urządzenia posiadają rygorystyczne certyfikaty międzynarodowe, zapewniające w pełni zgodną integrację w zautomatyzowanych zakładach na całym świecie. Zweryfikowaną dokumentację techniczną i certyfikaty międzynarodowe można przejrzeć bezpośrednio:
Niezależnie od tego, czy chcesz zmodernizować istniejącą linię pakującą, wdrożyć szybką kontrolę masy, czy zamówić zintegrowany system łączący wykrywacz metali i wagę kontrolną, SameGram zapewnia kompleksowe wsparcie inżynierskie, rozwiązania dopasowane do potrzeb oraz szybki serwis techniczny. Poznaj całą gamę naszych urządzeń do automatycznej kontroli w naszym Centrum rozwiązań i zastosowań branżowych i znajdź konfigurację dokładnie dopasowaną do Twojej linii produkcyjnej.
AUTOR & ANALIZY BRANŻOWE
Autor: Tony, założyciel & dyrektor ds. technologii SameGram
„W SameGram każda innowacja zaczyna się od słuchania — maszyn, danych, a przede wszystkim naszych klientów.”
O autorze: Tony kieruje projektowaniem produktów, pracami badawczo-rozwojowymi i innowacjami technicznymi w SameGram. Z ponad dwudziestoletnim doświadczeniem w automatyce przemysłowej specjalizuje się w szybkich systemach ważenia dynamicznego, cyfrowej filtracji sygnału DSP oraz integracji automatycznej kontroli jakości dla przedsiębiorstw produkcyjnych na całym świecie.
Najlepiej sprzedające się dynamiczne wagi kontrolne
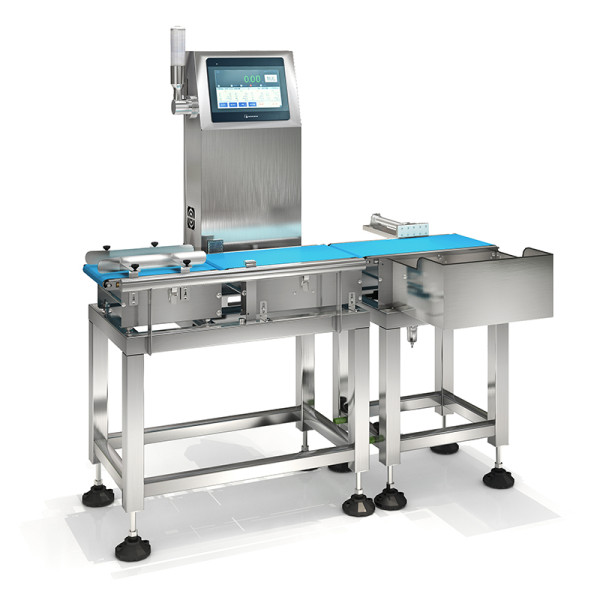
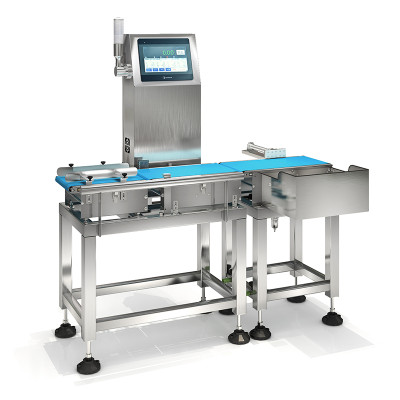
SCF-4523L3 to higieniczna waga kontrolna do żywności o wysokiej precyzji i szybkości ważenia, przeznaczona do przemysłu spożywczego, łatwa do zintegrowania

SC1-H-3512L1 to precyzyjna waga kontrolna przeznaczona do linii produkcyjnych wymagających wysokiej precyzji, np. w przemyśle farmaceutycznym itp.
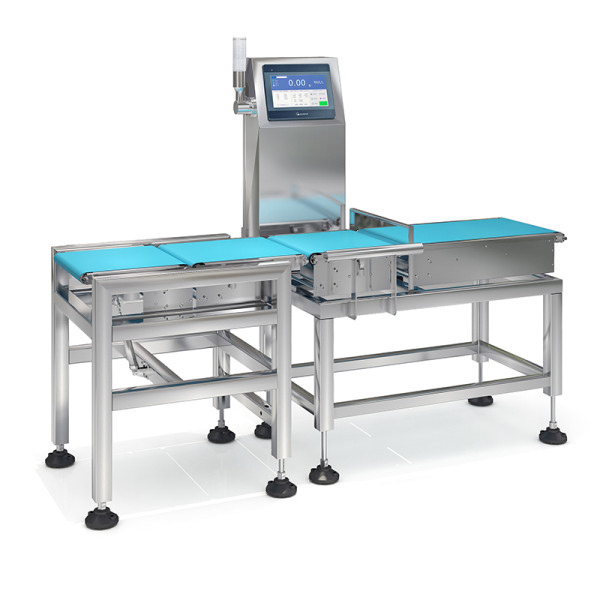
SC1-5040L5 to ekonomiczna i dynamiczna, szybka waga kontrolna, idealna do precyzyjnego i niezawodnego sprawdzania masy produktów na linii produkcyjnej.
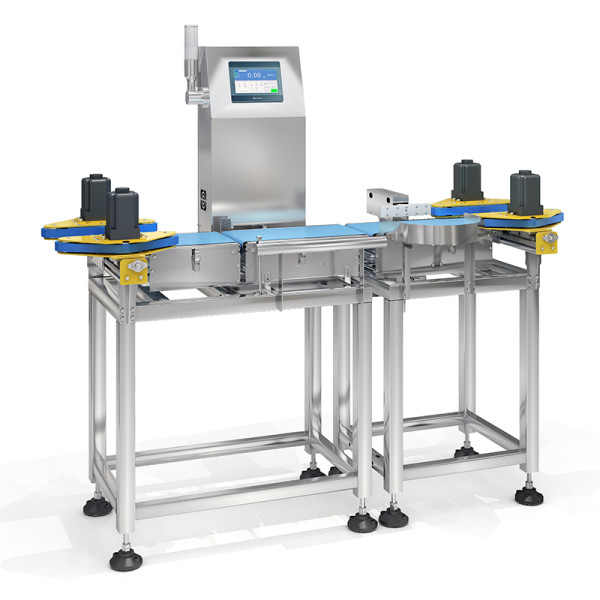
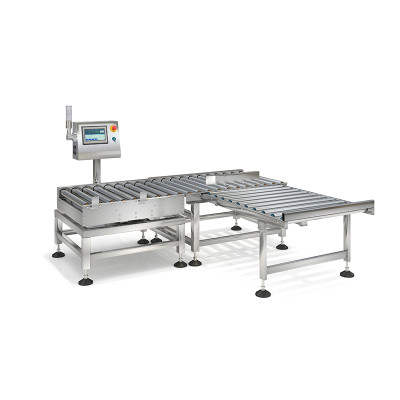
SC-C to waga kontrolna do puszek, słoików i butelek, która jest niezawodną wagą kontrolną online dla linii produkcyjnej.

SC3-8050L30 to dynamiczna waga kontrolna o dużej wydajności do ważenia paczek o masie do 30 kg. Urządzenie jest bardzo ekonomiczne i szeroko stosowane.