Granice czułości wykrywacza metali: co ukrywają karty katalogowe
1. Wstęp: luka między certyfikacją laboratoryjną a rzeczywistością linii
Jest godzina 16:00 w piątek. Zespół zapewnienia jakości właśnie zakończył standardowe kontrole kalibracji na całej linii pakowania. Próbki testowe — kulki ferromagnetyczne 1,0 mm, niemagnetyczne 1,2 mm i ze stali nierdzewnej 316 o średnicy 1,5 mm — przeszły czysto przez aperturę, za każdym razem uruchamiając układ pneumatyczny. Dziennik audytu HACCP odnotowuje 100% zgodności.
Jednak trzy tygodnie później kluczowy partner dystrybucyjny zgłasza partię: wewnątrz zgrzanej torebki znaleziono fragment bardzo cienkiego drutu tnącego ze stali nierdzewnej, o średnicy mniejszej niż 0,4 mm.
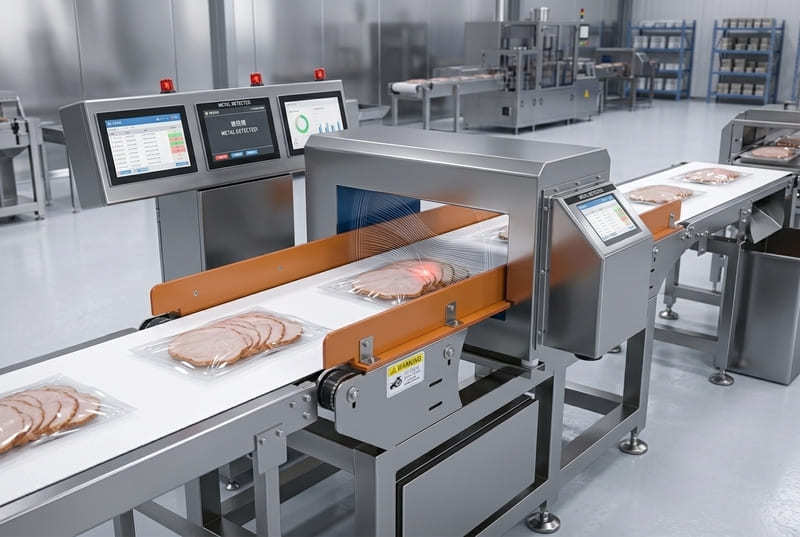
Jak to możliwe, że w pełni skalibrowany przemysłowy system inspekcji, pracujący w granicach parametrów podanych w karcie katalogowej, przepuszcza ciało obce, które wydaje się na tyle duże, by dostrzec je gołym okiem?
Ten niewygodny scenariusz zdarza się w produkcji wysokiej prędkości znacznie częściej, niż sugerują karty katalogowe urządzeń. Kierownicy zakładów i dyrektorzy ds. jakości często popełniają ten sam błąd: traktują „czułość sferyczną” wykrywacza metali jako absolutną gwarancję wychwytywania zanieczyszczeń w warunkach rzeczywistych. W rzeczywistości karta danych urządzenia opisuje optymalne, laboratoryjne parametry uzyskiwane przy zerowym poziomie szumów.
Na pracującym przenośniku taśmowym inspekcja elektromagnetyczna podlega nieugiętym prawom fizyki. Zrozumienie różnicy między idealną czułością laboratoryjną a rzeczywistym wskaźnikiem wychwytywania na linii to pierwszy krok do zbudowania linii pakowania naprawdę gotowej na audyt i wolnej od wad.
2. Paradoks „kulki testowej”: dlaczego geometria maskuje rzeczywiste zagrożenia
Aby zrozumieć, dlaczego rzeczywiste zanieczyszczenia wymykają się inspekcji, trzeba najpierw przyjrzeć się temu, jak w branży mierzy się czułość. Producenci urządzeń określają parametry za pomocą precyzyjnie szlifowanych kulek testowych wykonanych z metali żelaznych (Fe), nieżelaznych (non-Fe, zazwyczaj mosiądz) oraz stali nierdzewnej (SS 316).
Kulki wybrano jako uniwersalny wzorzec kalibracji z prostego powodu: geometrii. Kulka przedstawia identyczny przekrój elektromagnetyczny niezależnie od orientacji, prędkości czy kąta przejścia przez cewkę detekcyjną. Stanowi idealnie symetryczne zakłócenie pola magnetycznego wysokiej częstotliwości.
Jednak zanieczyszczenia przemysłowe w środowisku przetwórstwa rzadko trafiają na linię w postaci wygodnych, okrągłych kulek. Pojawiają się jako:
● Sploty drutu z przenośników siatkowych
● Odpryski z zużytych noży przetwórczych
● Żużel lub wiórki metalowe z prac konserwacyjnych na wcześniejszych etapach
● Złamane igły lub kołki przetwórcze
Efekt orientacji
Gdy obiekt niekulisty — na przykład kawałek cienkiego drutu — przechodzi przez aktywne pole magnetyczne, jego wykrywalność gwałtownie spada w zależności od orientacji względem linii pola. Zjawisko to nosi nazwę efektu orientacji.
[Kierunek linii pola]
↓ ↓ ↓ ↓
======================== ← Drut równoległy do linii pola
(Minimalne przecinanie strumienia magnetycznego → SŁABY SYGNAŁ)
↓ ↓ ↓ ↓
| | ← Drut prostopadły do linii pola
| | (Maksymalne przecinanie strumienia magnetycznego → SILNY SYGNAŁ)
========================
Jeśli drut ze stali nierdzewnej o średnicy 0,4 mm przechodzi przez aperturę prostopadle do pola magnetycznego, przecina dużą gęstość linii strumienia magnetycznego, generując silny prąd wirowy, który uruchamia alarm. Jeśli jednak ten sam drut 0,4 mm przechodzi równolegle do linii pola, jego skuteczny przekrój magnetyczny ogranicza się wyłącznie do czołowego profilu 0,4 mm.
Dla cewki detektora drut o długości 20 mm poruszający się w orientacji równoległej generuje sygnał nie większy niż kulka 0,4 mm — znacznie poniżej fizycznego progu maszyny skalibrowanej do wykrywania kulek ze stali nierdzewnej SS 316 o średnicy 1,5 mm. Ta fizyczna rzeczywistość wyjaśnia, dlaczego linia może zaliczyć każdą sferyczną próbkę testową, a jednocześnie pozostawać bezbronna wobec cienkich odłamków metalu.
Dla zakładów chcących zmniejszyć tę lukę kluczowy jest wybór solidnych wykrywaczy metali na przenośnik taśmowy wyposażonych w zaawansowane cyfrowe przetwarzanie sygnału, co pozwala uzyskać maksymalną czytelność sygnału przy słabych profilach orientacji.
3. Trzy twarde ograniczenia fizyczne w przemysłowej detekcji metali
Poza geometrią zanieczyszczenia trzy fundamentalne ograniczenia fizyczne określają granice detekcji metali w linii. Zignorowanie tych zmiennych podczas doboru urządzenia nieuchronnie prowadzi do fałszywych odrzutów, przeoczonych zanieczyszczeń lub kosztownych przestojów linii.
| Ograniczenie fizyczne | Mechanizm fizyczny | Wpływ na detekcję | ||
| Wielkość apertury | Natężenie pola szybko słabnie w kierunku geometrycznego środka otworu. | Zbyt duże apertury powodują poważne „doliny” czułości w rdzeniu tunelu. | ||
| Metalurgia | Stal SS 316 nie ma przenikalności magnetycznej i ma niską przewodność elektryczną. | Wymaga kulki o średnicy od 1,5 do 2,0 raza większej niż w przypadku metali żelaznych. | ||
| Efekt produktu | Wysoka wilgotność, sól lub kwasowość powodują przewodzące przesunięcia fazowe. | Tworzy sygnały fałszywych odrzutów, zmuszając operatorów do ręcznego obniżania czułości maszyny. | ||
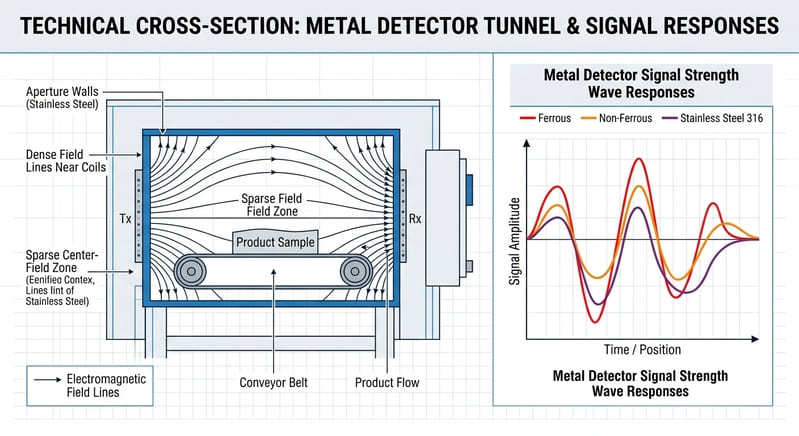
Ograniczenie 1: dobór apertury i zanik pola centralnego
Przemysłowy wykrywacz metali działa za pomocą układu trzech cewek umieszczonych w sztywnej ramie. Centralna cewka nadawcza emituje pole elektromagnetyczne wysokiej częstotliwości, a dwie sąsiednie cewki odbiorcze mierzą równowagę pola indukowanego.
Zgodnie z prawami elektromagnetyzmu natężenie pola koncentruje się najbliżej wewnętrznych ścian apertury obudowy. W miarę przesuwania się w stronę geometrycznego środka otworu natężenie pola wyraźnie słabnie.
● Efekt krawędzi: Zanieczyszczenie przechodzące 10 mm od górnej cewki generuje silny, wyraźny sygnał.
● Zanik pola centralnego: To samo zanieczyszczenie przechodzące przez geometryczny środek tunelu generuje najsłabszy możliwy sygnał.
Inżynierowie zakładu często zamawiają zbyt duże apertury, aby jedna linia przenośnika mogła obsłużyć kilka wysokości opakowań. Jednak podwojenie wysokości apertury nie tylko proporcjonalnie obniża czułość — powoduje wykładniczy spadek natężenia pola magnetycznego w centrum.
Ograniczenie 2: metalurgia i elektromagnetyczne przesunięcie fazowe
Nie wszystkie metale zakłócają pole elektromagnetyczne w jednakowym stopniu. Fizyczna reakcja cząstki metalu zależy od dwóch odrębnych właściwości: przenikalności magnetycznej i przewodności elektrycznej.
● Metale żelazne (Fe): Silnie magnetyczne i przewodzące prąd. Łatwo zniekształcają pole magnetyczne i generują silne sygnały zakłóceń o dużej amplitudzie.
● Metale nieżelazne (mosiądz, miedź, aluminium): Niemagnetyczne, ale wyjątkowo przewodzące. Tworzą silne wtórne pola prądów wirowych, które zakłócają pracę cewek odbiorczych poprzez przesunięcie fazowe.
● Stal nierdzewna (SS 316): Niemagnetyczna i o słabej przewodności elektrycznej. Ponieważ SS 316 nie generuje ani silnego zniekształcenia magnetycznego, ani dużego prądu wirowego, jest najtrudniejszym materiałem do wykrycia.
Przeciętnie system zdolny wykryć kulkę żelazną 1,0 mm potrzebuje kulki nieżelaznej 1,2 mm oraz kulki SS 316 o średnicy od 1,5 do 2,0 mm, aby uzyskać równoważne napięcie sygnału.
Ograniczenie 3: „efekt produktu” (zakłócenia przewodzące)
Najbardziej frustrującym wyzwaniem w kontroli jakości jest prawdopodobnie efekt produktu. Produkty o wysokiej wilgotności, zawartości soli lub kwasowości — takie jak świeży drób, ser w bloku, ciepłe wyroby piekarnicze i dania gotowe — mają wysoką przewodność elektryczną.
Gdy te przewodzące artykuły przechodzą przez głowicę skanującą wysokiej częstotliwości, zachowują się jak masywne, lecz słabe zanieczyszczenia metalowe. Generują sygnał zwany „przesunięciem fazowym”.
Jeśli detektor zostanie nastrojony na ekstremalną czułość fizyczną, sam sygnał produktu uruchamia mechanizm odrzutu, powodując niedopuszczalną liczbę fałszywych odrzutów. Aby uniknąć dużych strat produktu i ciągłych zatrzymań linii, sfrustrowani operatorzy często ręcznie obniżają ogólną czułość maszyny — co w praktyce czyni ją ślepą na rzeczywiste fragmenty metalu.
Zrozumienie tych kompromisów jest szczególnie istotne przy projektowaniu rozwiązań inspekcyjnych dla przemysłu spożywczego przeznaczonych do środowisk produkcyjnych o wysokiej wilgotności.
4. Plan działań inżynieryjnych: jak przezwyciężyć ograniczenia fizyczne na linii przenośnika
Choć nie da się przepisać równań Maxwella, nowoczesna inżynieria przemysłowa oferuje konkretne strategie pozwalające ograniczyć te bariery fizyczne i maksymalizować rzeczywiste wychwytywanie.
Strategia 1: zasada minimalnej apertury
Wielkość głowicy detektora dobiera się do maksymalnego fizycznego profilu produktu, a nie do szerokości pomieszczenia. Utrzymanie szczelnego odstępu 20 mm do 30 mm nad najwyższym opakowaniem minimalizuje strefę słabego pola centralnego i maksymalizuje stosunek sygnału do szumu (SNR) na całej szerokości taśmy.
Strategia 2: wieloczęstotliwościowe tłumienie fazy i automatyczne uczenie
Starsze systemy analogowe opierały się na stałej, jednoczęstotliwościowej pracy, zmuszając zakłady do kompromisu między czułością a tłumieniem efektu produktu. Nowoczesna architektura cyfrowa wykorzystuje analizę widma wieloczęstotliwościowego i automatyczne uczenie się produktu.
W SameGram nasze wykrywacze metali na przenośnik taśmowy wykorzystują inteligentne algorytmy automatycznego uczenia. Podczas konfiguracji system skanuje produkt w wielu zakresach częstotliwości, mapując unikalną sygnaturę kąta fazowego przewodzącej wilgoci lub zawartości soli. Następnie wyznacza adaptacyjną krzywą progową, która matematycznie kasuje sygnał efektu produktu, nie tłumiąc przy tym charakterystycznego piku częstotliwości generowanego przez autentyczne zanieczyszczenia metalowe.
Strategia 3: synergia wielu inspekcji (systemy kombinowane)
W liniach obsługujących opakowania z folii metalizowanej, tace z folii aluminiowej lub bardzo gęste bloki mrożonek konwencjonalne pola elektromagnetyczne napotykają poważne granice fizyczne. W takich specjalistycznych zastosowaniach poleganie na jednej metodzie inspekcji jest niewystarczające.
Wydajne linie coraz częściej łączą detekcję metali z dynamiczną kontrolą masy lub przechodzą na zaawansowane obrazowanie o wysokiej gęstości:
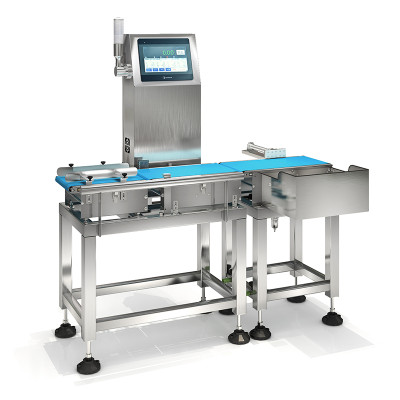
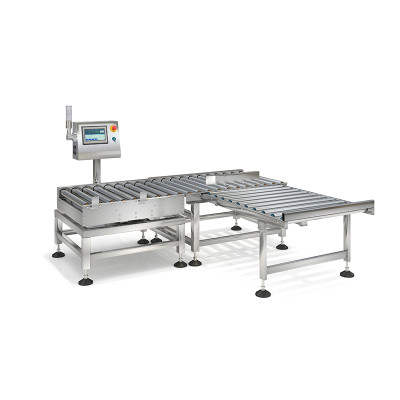
● Zintegrowane ważenie i inspekcja: Połączenie dynamicznej kontroli masy z detekcją metali w jednej obudowie zapewnia zarówno zgodność masy, jak i wychwytywanie ciał obcych. Poznaj zintegrowane wagi kontrolne dynamiczne oraz oszczędzające miejsce kombinowane systemy ważenia i inspekcji , aby uporządkować układ linii.
● Detekcja ciał obcych za pomocą promieni rentgenowskich: Gdy produkty są owinięte grubą folią aluminiową lub wymagają wykrywania szkła, kości bądź kamieni obok metalu, systemy inspekcji rentgenowskiej całkowicie omijają ograniczenia fazy elektromagnetycznej, ponieważ inspekcję opierają na różnicach gęstości materiału.
5. Zbudowane dla zgodności: jakość, którą można zweryfikować w audycie
W nowoczesnej produkcji wartość systemu inspekcji jest taka, jak jego referencje w zakresie zgodności. Ramy regulacyjne obejmujące przetwórstwo żywności, produkty do higieny osobistej oraz zastosowania farmaceutyczne i produkty prozdrowotne wymagają weryfikowalnego bezpieczeństwa urządzeń i kompatybilności elektromagnetycznej.
Aby Państwa zakład pozostawał w pełni gotowy do audytu w świetle międzynarodowych norm jakości, urządzenia SameGram są produkowane i certyfikowane zgodnie z rygorystycznymi standardami globalnymi:
● Zharmonizowana zgodność w zakresie bezpieczeństwa i EMC: Pełna certyfikacja zgodnie z europejskimi dyrektywami dotyczącymi zdrowia, bezpieczeństwa i środowiska, potwierdzona naszą oficjalną certyfikacją EMC+MD+LVD SameGram.
● Ograniczenie substancji niebezpiecznych: Produkowane z bezpiecznych dla środowiska, nieszkodliwych komponentów, zweryfikowanych przez naszą oficjalną certyfikację ROHS wykrywacza metali na przenośnik taśmowy SameGram.
Dzięki konstrukcji o stopniu ochrony IP69K przystosowanej do mycia, demontażowi taśmy bez użycia narzędzi i automatycznemu rejestrowaniu danych systemy te zapewniają utrzymanie zgodności z HACCP, BRC i FDA bez obniżania przepustowości produkcji.
6. Współpraca z SameGram: inżynieryjna precyzja dla Państwa zakładu
W SameGram Equipment Co., Ltd. wierzymy, że skuteczna kontrola jakości zaczyna się na długo przed zainstalowaniem maszyny na hali fabrycznej. Nie sprzedajemy uniwersalnych maszyn z katalogu — dostarczamy dopasowane, inteligentne rozwiązania detekcyjne oparte na dokładnych cechach Państwa produktu, prędkościach linii i wymaganiach środowiskowych.
Nasi inżynierowie analizują profil wilgotności produktu, geometrię opakowania i poziom drgań linii, aby skonfigurować niestandardowe wymiary apertury, wieloczęstotliwościowe algorytmy oprogramowania oraz dedykowane mechanizmy odrzutu (w tym popychacze pneumatyczne, dysze powietrzne lub taśmy zrzutowe). Od wstępnego doradztwa przedsprzedażowego i analizy zwrotu z inwestycji po zdalne wsparcie techniczne i utrzymanie w całym cyklu życia — SameGram towarzyszy Państwa zespołowi operacyjnemu na każdym etapie.
Gotowi wyeliminować fałszywe odrzuty i zabezpieczyć linię przed rzeczywistymi zanieczyszczeniami?
Skontaktuj się z naszym zespołem inżynierów aplikacyjnych już dziś, aby umówić bezpłatną ocenę próbek produktu i otrzymać spersonalizowane obliczenia apertury i czułości dla Państwa linii produkcyjnej.
Profil i podpis autora
Autor: Tony, założyciel i dyrektor techniczny (CTO) firmy SameGram.
„W SameGram każda innowacja zaczyna się od słuchania: maszyn, danych, a przede wszystkim naszych klientów.”
Najlepiej sprzedający się wykrywacz metali na przenośnik taśmowy
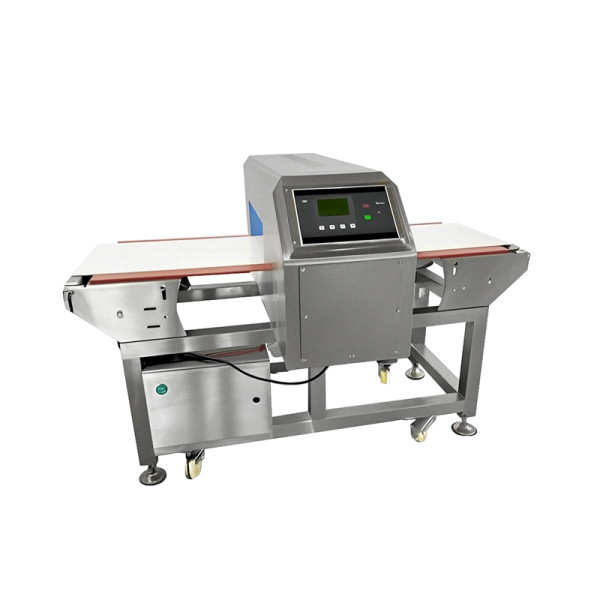
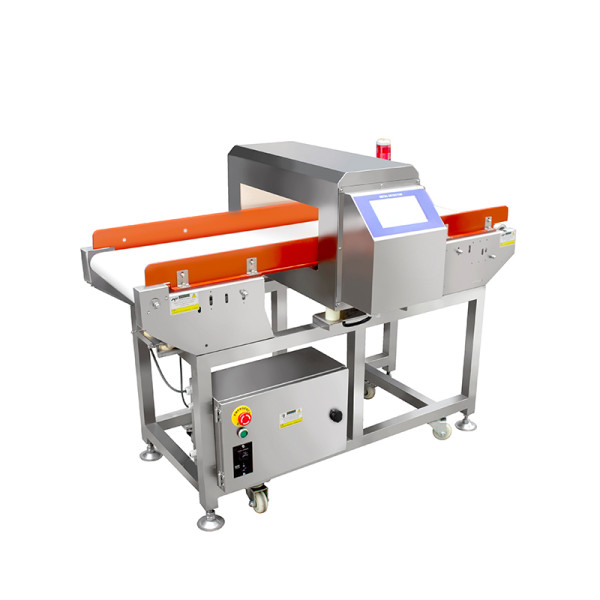
DD-720 to taśmowy detektor metalu o niezrównanej czułości, idealny do zastosowań w przemyśle spożywczym i farmaceutycznym.
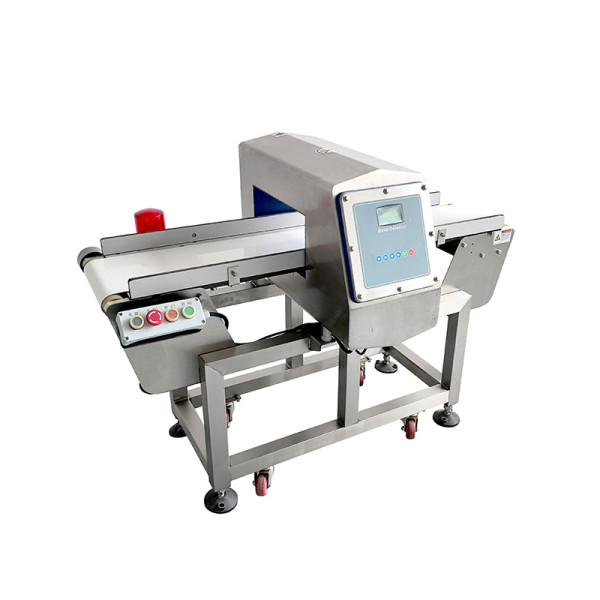
Seria DD-500 to zaawansowany wykrywacz metalu do przenośników taśmowych, sterowany za pomocą inteligentnego ekranu dotykowego. Idealny do produkcji żywności i innych zastosowań.
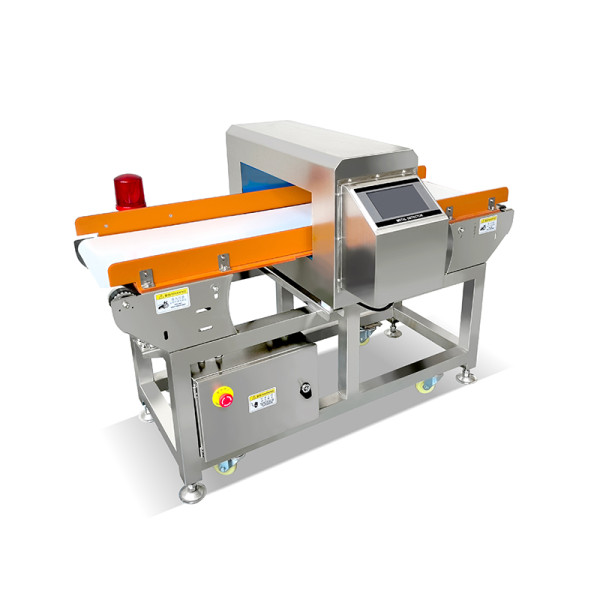
Konfigurowalny wykrywacz metali do taśmociągów o podwójnej częstotliwości, wysokiej czułości i silnych właściwościach przeciwzakłóceniowych.
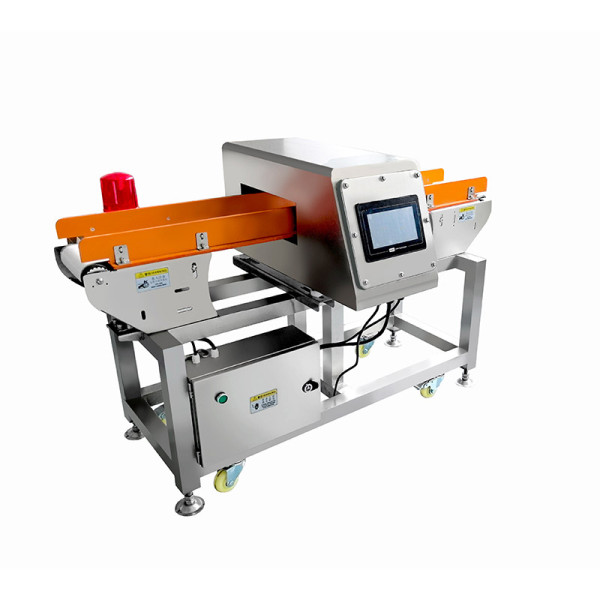
Seria DD-360 to system przenośników z detektorami metali dopuszczony do kontaktu z żywnością. Idealny do przemysłu spożywczego i linii produkcyjnych.
DD-220 to wykrywacz metali przeznaczony do przenośników spożywczych, przeznaczony do pakowania żywności w folię aluminiową. Charakteryzuje się wysoką czułością i łatwą integracją.